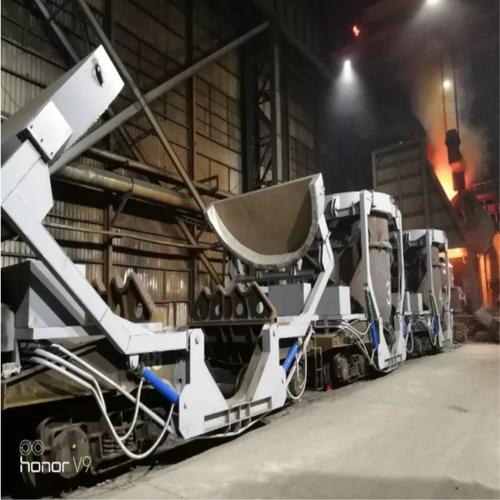
在现代化高炉炼铁生产中,铁水包(铁水罐)作为承载和运输高温铁水(通常温度在1300~1500℃)的核心设备,其热工状态直接影响铁水温度、能源消耗及后续炼钢工序的稳定性。定制加工的铁水包加盖装置,或称热钢水盖、铁水罐保温盖,正成为提升炼铁系统效率与节能降耗的重要技术手段。本文将围绕定制加工铁水包加盖的必要性、技术特点、加工要点及其在高炉炼铁中的应用展开阐述。
一、 铁水包加盖的背景与必要性
传统敞口铁水包在承接铁水、运输及等待倒罐过程中,高温铁水表面直接与空气接触,产生大量辐射热损失(占总热损失的40%以上),同时会引起铁水温度的显著下降(温降可达1~1.5℃/min)。这不仅导致炼钢环节需额外补热,增加能耗,还会造成铁水成分波动、耐材剥落加速、铁损增加(氧化铁皮生成)及环境污染(烟尘、石墨碳析出)。因此,为铁水包配备保温盖,尤其是定制化的加盖系统,成为高炉炼铁工序不可或缺的节能措施。
二、 定制加工铁水包加盖的核心技术要求
- 耐高温与抗热震性:铁水包盖直接面对高温辐射与对流热,需采用优质耐热钢(如Q235、16Mn或不锈钢复合板)或耐热铸铁,并内衬耐火纤维毯或浇注料,以承受反复急冷急热而不变形、不开裂。
- 密封与保温性能:加盖后应尽可能减少热桥和缝隙,采用迷宫式或砂封结构,配合轻质保温层(如硅酸铝纤维、纳米微孔板),使铁水温降控制在0.3~0.5℃/min以内。
- 自动化与操作安全性:定制加工时需配套设计液压或气动翻转机构、悬挂式铰链,实现开盖/关盖的远程或自动控制,避免人工近距操作热辐射风险。
- 轻量化与结构强度:加盖会增加铁水包及天车负荷,故盖体应使用高强度薄壁结构,同时保证在吊运、碰撞中不发生塑性变形。
- 适配性与互换性:不同高炉容积(如1000m³、2500m³)及铁水包容量(如65t、100t、150t)需要有对应尺寸的盖体,故定制加工需根据铁水包实际法兰、耳轴中心距、包口形状进行三维扫描和应力分析後制造。
三、 定制加工的工艺要点
定制铁水包加盖涉及测绘、设计、下料、成型、焊接、热处理、耐材施工及台架试验。重点环节包括:
- 三维测绘包口:利用激光扫描获取变形后的包口轮廓,要求盖体边缘与包口间隙≤5mm。
- 焊接变形控制:采用对称焊接和刚性固定,焊后消除应力退火,确保盖体平整度误差≤3mm/m。
- 保温层复合:内层为50~80mm厚陶瓷纤维模块,外层包裹不锈钢箔,用锚固件固定,防止脱落。
- 铰链与锁紧机构:上盖与包体连接采用耐热销轴Inconel 718,锁紧采用楔形块或偏心轮,确保颠簸时不松动。
- 液压旋盖系统:若配套液压驱动,需设计独立泵站和耐高温油管、油缸,油缸须具备隔热护套。
四、 实际应用效果与数据
某钢厂3000m³高炉在铁水包上加装定制保温盖后,铁水从出铁场至炼钢转炉的温降由原先的85℃降低至35~42℃,减少温降约50%。按铁水比热0.745kJ/(kg·℃)、年产300万吨铁水计算,年节约能量约4.5×10^10 kJ,折合标准煤1500t以上。因减少铁水氧化,金属收得率提高0.18%,且烟气排放量下降约25%。加盖后铁水包包衬热震损伤减轻,耐材寿命延长15%~20%。
五、 选择定制加工厂商的注意事项
- 案例经验:优先选择具有钢厂铁水包、钢包加盖实际业绩的厂家。
- 现场测绘能力:是否配备三维扫描仪及应力分析团队。
- 耐材负责范围:是否提供耐材砌筑而不仅仅是钢结构盖。
- 自动化集成:若需远程控制,能否提供电控、液压与限位传感全套方案。
- 售后服务:盖体使用一段时间后可能有热变形,确保厂商提供调试与修复指导。
定制加工铁水包加盖(热钢水盖、铁水罐保温盖)是当前高炉炼铁流程中节能降耗、稳定铁水温度、降低耐材消耗及环境负荷的关键装备。用户需依据自身铁水包规格、生产工艺与自动化水平,选择具备高温工况设计与实际业绩的专业工厂开展量身定制。可以预见,随着智能炼铁与“碳达峰、碳中和”战略的推进,以高效保温加盖为代表的绿色炼铁技术将发挥越来越重要的作用。